 EN
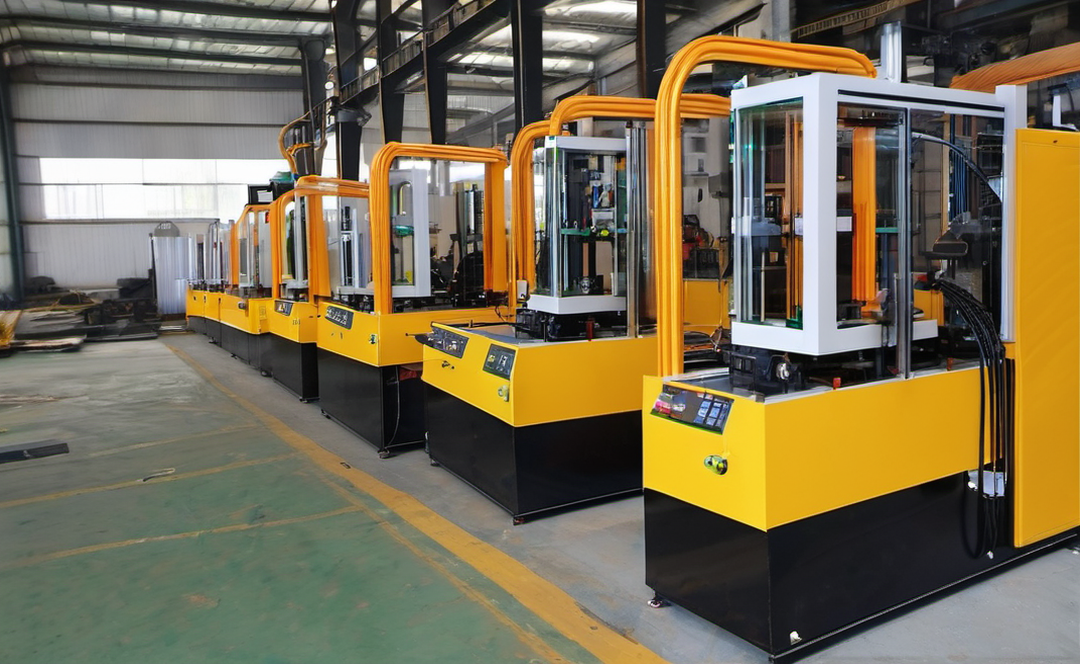
A extrudéry pro plastové listy používané pro výrobu EPE pěnových desek musí řídit nejen tok taveniny, ale také buněčnou strukturu, hustotu a tlumicí vlastnosti. Pro kupující, kteří hledají informace o Epe foam sheet extruder je pochopení vztahu mezi návrhem šneku, vstřikováním plynu, řízením formy a kalibrací chlazení nezbytné pro výrobu konzistentních pěnových desek s nízkou mírou odpadu.
Tento podrobný průvodce vysvětluje klíčové inženýrské faktory, které určují kvalitu pěnových desek a bezpečnou, stabilní výrobu.
1) Co je EPE pěnová deska a proč je obtížné řídit proces
EPE (Expandovaný polyethylen) pěnová deska je ceněna za:
- Tlumení a odolnost proti nárazům
- Tepelná izolace
- Lehké ochranné obaly
Ale pěnová extruze je citlivá, protože drobné změny v:
- teplota taveniny
- stabilitu tlaku
- dávkování plynu
- rychlost chlazení
mohou způsobit výrazné rozdíly ve velikosti buněk a hustotě.
2) Příprava materiálu a stabilita dávkování
Stabilní výstup začíná stabilním přísunem:
- Konzistence stupně pryskyřice
- Správné poměry dávkování přísadových koncentrátů (nukleační činidla, kluzné, antistatické v případě potřeby)
- Kontrola vlhkosti, pokud přísady pohlcují vlhkost
Kolísavá dávka vede ke kolísání tlaku, což přímo ruší strukturu pěny.
3) Konstrukce šneku: základ rovnoměrnosti taveniny
Při extruzi EPE pěnových desek určuje konstrukce šneku:
- účinnost plastifikace
- homogenita taveniny
- stabilitu tlaku před formou
Klíčové myšlenky návrhu:
- Dostatečný kompresní poměr pro stupně PE
- Účinný míchací úsek pro rozptýlení přísad
- Stabilní dávkovací zóna pro hladký výstup tlaku
Nestabilní návrh šneku může způsobit:
- nerovnoměrnou strukturu buněk
- variabilitu hustoty napříč šířkou
- povrchové vady a slabé mechanické vlastnosti
4) Vstřikování plynu a řízení struktury buněk
Pěnění vyžaduje kontrolované přivádění pěnidla (fyzikální plyn nebo chemický pěnový systém v závislosti na konfiguraci).
Mezi kritické ovládací parametry patří:
- Přesnost dávkování (stabilita hmotnostního průtoku)
- Pozice vstřikování (kde je tavenina dostatečně plastifikována)
- Účinnost míchání po vstřikování
- Stabilita tlaku za účelem prevence předčasného pěnění v válci
Špatná regulace může způsobit:
- velké buňky a slabý plech
- zhroucení a smrštění
- nestabilitu typu „had“ u výtokové štěrbiny
5) Návrh výtokové hlavy: řízení stability tloušťky a šířky
Výtoková hlava ovlivňuje:
- rovnoměrnost rozdělení taveniny
- konzistence poklesu tlaku
- profil tloušťky
Klíčové body k vyhodnocení:
- Přesnost hranolů die a teplotní homogenita
- Možnost nastavení pro jemné doladění tloušťky
- Zónování topných článků a stabilita zpětné vazby teploty
U širokých pěnových desek se řízení profilu stává hlavním rozlišovacím faktorem mezi zařízením vstupní a vyšší třídy.
6) Chlazení a kalibrace: fixace pěnové struktury
Chlazení je fáze, ve které se buňková struktura „zamrzne“. Pokud je chlazení nerovnoměrné:
- hustota se mění po šířce
- deska se deformuje nebo kroutí
- povrch se nerovnoměrně stává drsným nebo lesklým
Důležité faktory:
- Regulace teploty chladicího válce
- Vyvážení kontaktního tlaku
- Návrh kalibrační sekce pro rozměrovou stabilitu
- Řízené protažení / tažení za účelem prevence nadměrné orientace
7) Hustota, tlumení a pružnost: jak výběr procesu ovlivňuje vlastnosti
Výkon tlumení je ovlivněn:
- průměrnou velikostí buněk
- jednotností buněk
- tloušťka vrstvy pěny
- rozdělení hustoty
Obecné tendence:
- Menší, rovnoměrnější buňky → lepší konzistence tlumení
- Nadměrné natahování → nižší stabilita tloušťky a riziko trhlin
- Přehřátí → slučování buněk a oslabená mechanická struktura
8) Bezpečnost výroby: rizika tlaku, plynu a vysokých teplot
Pěnová linka vyžaduje vyšší bezpečnostní opatření ve srovnání se standardním zpracováním plechů:
- Tlakové plynové systémy vyžadují kontrolu úniků a součásti dimenzované pro daný tlak
- Teplotní a tlakové pojistky musí zabránit nebezpečnému spuštění
- Nouzové zastavení a ochranné kryty musí pokrývat rotační zařízení a vytahovací válce
- V závislosti na pěnicích přísadách může být vyžadováno vhodné větrání
9) Jak posoudit extrudér pro plasty na výrobu pěny EPE
Při porovnávání modelů (často hledaných jako epe foam extruder , epe foam sheet extruder , a extrudéry pro plastové listy ), septejte dodavatele:
- Rozsah výkonu (kg/h) a stabilní rozsah hustoty
- Podrobnosti konstrukce šneku a kompatibilita materiálů
- Značka/specifikace a řídicí metoda systému vstřikování plynu
- Šířka, rozsah tloušťky a přístup k řízení profilu die
- Návrh chlazení/kalibrace a stabilita regulace teploty
- Bezpečnostní funkce a podpora dokumentací
10) Rychlý přehled řešení problémů (běžné vady)
- Velké buňky / slabý plátek → nestabilita plynu, tavenina příliš horká, špatné míchání
- Zřícení plátku → příliš rychlý pokles tlaku, nedostatečné chlazení
- Skrucování → nerovnoměrné chlazení nebo nerovnováha tahového napětí
- Výkyvy tloušťky → nerovnoměrná teplota die, nestabilní přívod, špatný kalibrační tlak
11) Závěr
Spolehlivý extrudéry pro plastové listy pro EPE pěnu je kompletním systémem: stabilní dávkování, správný návrh šneku, přesné dávkování plynu, vyvážené ohřevové die, účinné chlazení/kalibraci a silné bezpečnostní ovládání. Tyto faktory určují nejen výstup, ale také stabilitu hustoty a tlumicí vlastnosti.
Pokud nám poskytnete požadovanou šířku/tloušťku desky, rozsah hustoty a očekávaný výkon, můžeme doporučit konfiguraci linky pro extruzi pěnových desek EPE a nabídnout odpovídající zařízení.
Obsah
- 1) Co je EPE pěnová deska a proč je obtížné řídit proces
- 2) Příprava materiálu a stabilita dávkování
- 3) Konstrukce šneku: základ rovnoměrnosti taveniny
- 4) Vstřikování plynu a řízení struktury buněk
- 5) Návrh výtokové hlavy: řízení stability tloušťky a šířky
- 6) Chlazení a kalibrace: fixace pěnové struktury
- 7) Hustota, tlumení a pružnost: jak výběr procesu ovlivňuje vlastnosti
- 8) Bezpečnost výroby: rizika tlaku, plynu a vysokých teplot
- 9) Jak posoudit extrudér pro plasty na výrobu pěny EPE
- 10) Rychlý přehled řešení problémů (běžné vady)
- 11) Závěr